

POY-48 纺织丝车 的三个技术问题
作者:通达物流机器
编辑:苏州通达物流机器有限公司
来源:本站
发布日期:2026.11.10
信息摘要:
POY 丝车的三个技术问题丝车真正的技术难点,是 “装满了还推得动、不变形、不翻车”,而不只是 “能不能装 48 只饼”。图上这台车,恰好在这三件事上都有可讲的细节。一、悬臂挂臂:弯矩不大,疲劳才是隐患每根挂臂都是一根悬臂圆管。按单锭 12 kg、悬臂有效长度 150 mm 计,根部弯矩 M = 12×9.8×0.15 ≈ 17.6 N・m。若取
POY 丝车的三个技术问题
丝车真正的技术难点,是 “装满了还推得动、不变形、不翻车”,而不只是 “能不能装 48 只饼”。图上这台车,恰好在这三件事上都有可讲的细节。
一、悬臂挂臂:弯矩不大,疲劳才是隐患
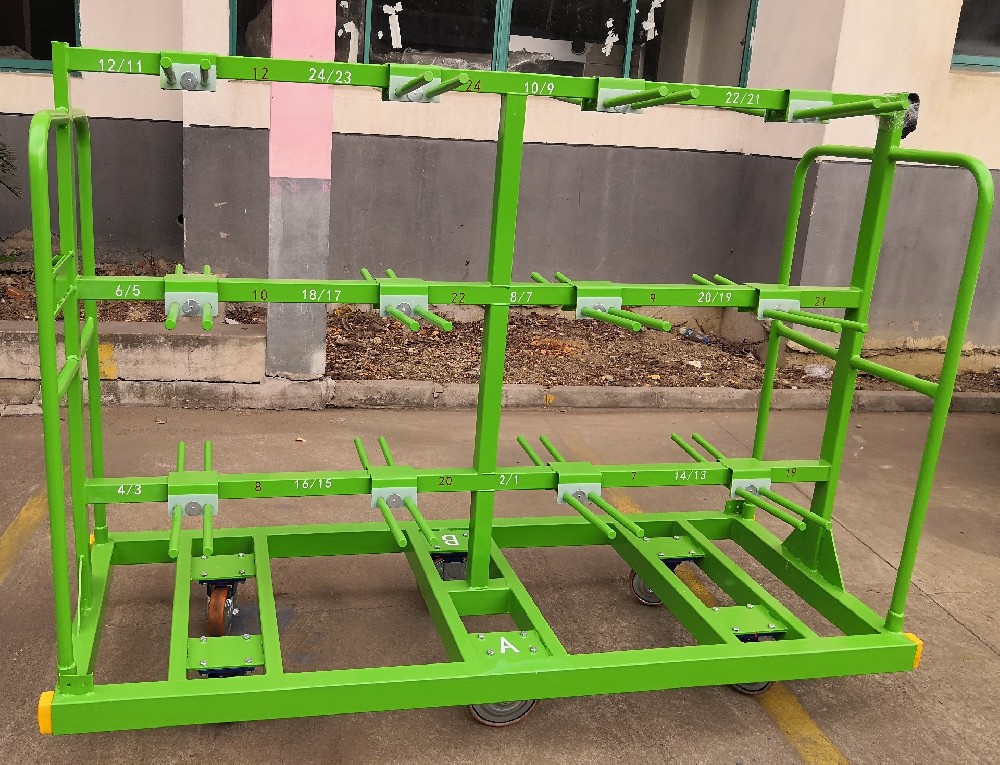
每根挂臂都是一根悬臂圆管。按单锭 12 kg、悬臂有效长度 150 mm 计,根部弯矩 M = 12×9.8×0.15 ≈ 17.6 N・m。若取 Ø16×2 的 Q235 圆管,截面模量约 275 mm³,弯曲正应力 σ ≈ 64 MPa,相对 235 MPa 的屈服强度,安全系数约 3.7 倍,静载完全够用。
真正的问题是循环载荷。一车 48 锭,每班取放两次,一年 300 班就是近 3 万次插拔,挂臂根部焊缝处在反复微弯下,会最先成为疲劳源。所以图中挂臂做成 “挂座 + 挂臂” 分体、由螺栓固定:它把焊缝从受力点挪到了可更换件上,这不只是省成本,而是把疲劳损伤的处置方式从 “整车报废” 降为 “换一个座”。
二、重心:叉车孔位置决定会不会 “点头”
满载 48 锭约 580 kg,加车体自重,重心高度大致落在第二层横梁附近。叉车插入时只有两点支撑,整车抗倾覆取决于重心投影是否落在 “货叉 + 前轮” 构成的支撑多边形内。叉车孔开在底架中部、不开在端部,就是让重心尽量压在货叉上方:孔位一旦前移,倾覆力矩方向就会改变。
推行也是同理。聚氨酯轮在水泥地上的滚动阻力系数约 0.02–0.03,满载 600 kg 时的启动力约 120–180 N,折合 12–18 kgf,一人可推、两人可转向。这个量级是算出来的,不是凭感觉定的。
三、防错:编号本身是一种信息设计
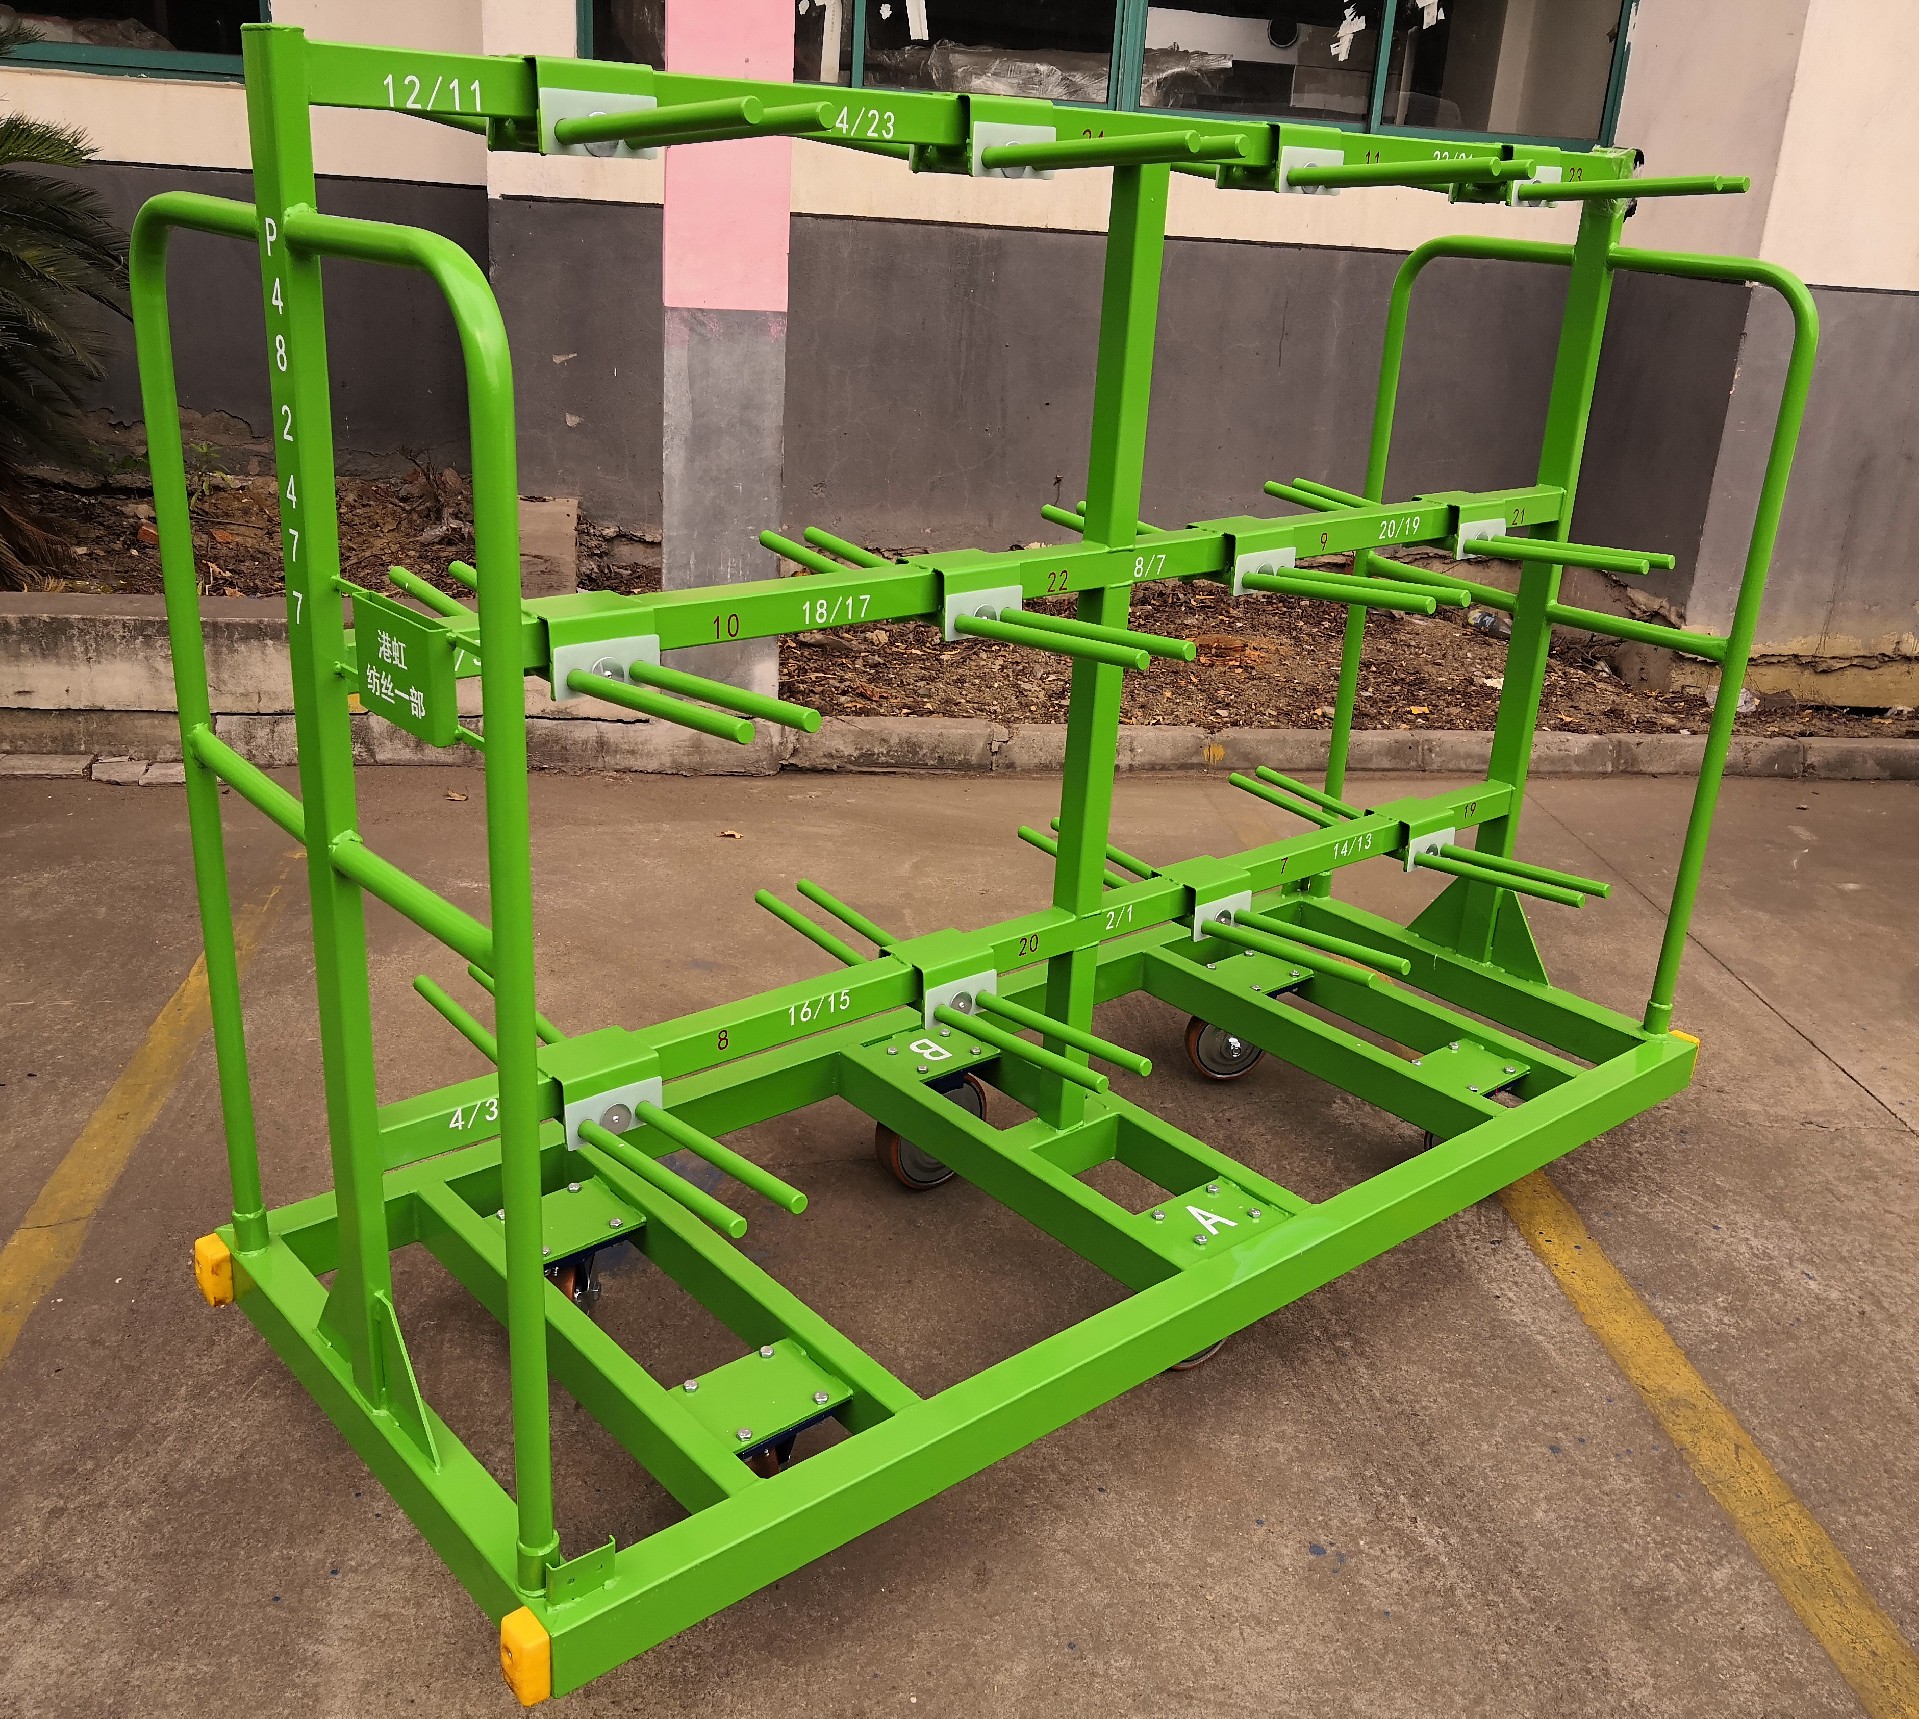
1–24 成对标注、红单白双,并非装饰。丝饼按锭位号对号入位,等于把批次信息写进了物理位置:取纱看号取,盘点看号数,混批在物理层面就被阻断。这是成本最低、最不依赖信息系统的防错手段:范本无需扫码,也不容易出错。
结语
丝车的技术含量,全在 “满载不塌、推行不费力、三年不换车” 这三条底线里。做到了是设备,做不到就只是一堆焊起来的管子。

